| 欢迎进入方生模具厂_官网! | 网站地图 | 联系我们 |

|
||
|
||
发布时间: | 点击:0 次
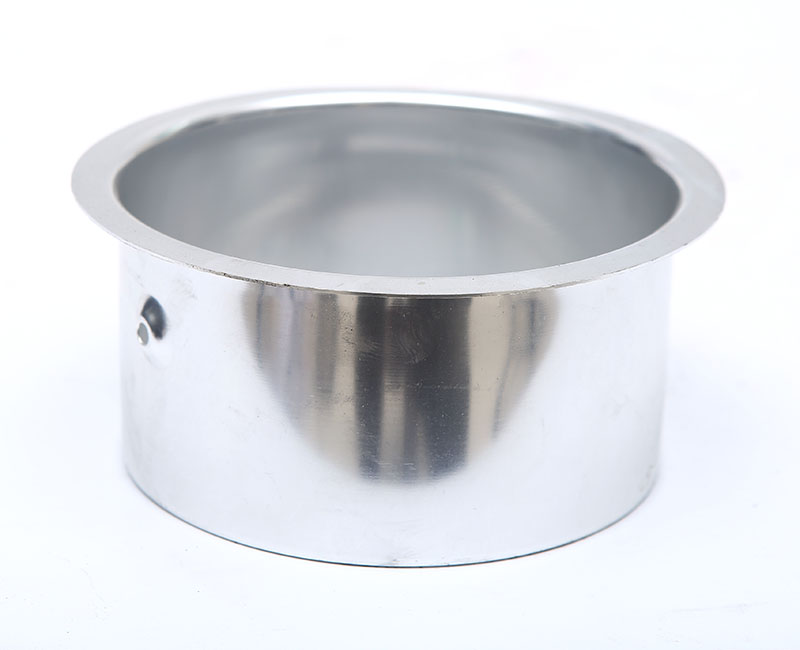
##拉伸类模具:金属成形的精密骨架在金属成形工艺中,拉伸类模具扮演着至关至关重要的角色,它是将平板坯料转化为复杂空心立体零件的核心工具?
围绕拉伸类模具组成部分来说,无论是日常生活中的易拉罐、汽车油箱,还是工业领域的精密壳体,其成型都离不开拉伸模具的精巧运作?
围绕拉伸类模具组成部分来说,具体来说,
一套完整的拉伸类模具,绝非单一部件的简单组合,而是一个由多个精密部分协同工作的系统?
深入剖析其组成部分,有助于我们理解金属塑性变形的奥秘,并领略现代制造业的精密之美?
从实际操作来看,
一套典型的拉伸类模具,主要由以下几个核心部分组成,它们各司其职,共同完成材料的拉伸变形?
**凸模与凹模:决定形状的“阴阳”双璧**这是模具最核心的成型部分。
换个角度看,
凸模,又称冲头或阳模,是模具中凸出的部分,其工作端面的形状直接决定了制品的内腔轮廓。
在拉伸过程中,凸模率先接触坯料,施加主要压力,引导材料流入凹模。
落实到具体场景中,
凹模,则是容纳凸模的凹陷部分,其型腔决定了制品的外部形状与尺寸。

凸模与凹模之间的间隙,需精确等于或略大于板料厚度,这是保证制品档次、控制壁厚均匀性的关键。
它们的制造精度、表面光洁度以及材料硬度,直接关系到最终物品的精度、表面档次和模具的使用寿命?
这里有个细节值得展开说,
**压边圈:控制流动的“维稳”卫士**在拉伸,尤其是深拉伸过程中,坯料边缘部分极易因切向压力过大而产生起皱现象。
压边圈的作用便是施加足够的压力,将坯料边缘紧紧压靠在凹模平面上,防止其失稳起皱,同时控制材料平稳、均匀地向凹模洞口流动。
在此基础上,
压边力的大小需要精确控制:过小则无法抑制起皱,过大则会增加材料流动阻力,甚至导致拉裂。
在一些精密或复杂拉伸模具中,压边圈还可能设计成带筋或带槽的结构,以更精准地调节不同区域的材料流动?

**顶出与卸料机构:完成使命的“助推”之手**当拉伸工序完成后,已成型的零件可能会紧套在凸模上或卡在凹模型腔内。
除此之外,
此时,便需要顶出器(或推件块)和卸料板发挥作用;
顶出器通常位于凹模底部或模具内部,在回程时将制品从凹模中平稳顶出。
进一步说,
而卸料板(或退料板)则用于将可能包裹在凸模上的制品顺利脱下,确保生产循环的连续进行!
这些机构的动作必须平稳可靠,避免损伤已成型的物品?
回到实际问题上,
**模架与导向部件:确保精度的“坚固”基石**所有的工作部件都需要一个稳固、精确的平台来支撑和定位,这便是模架的作用;
模架通常由上模座、下模座、导柱、导套等组成。
搞清楚了这点,接下来就好理解了。
高精度的导柱与导套配合,确保了凸模与凹模在合模、成型、分离的整个过程中始终保持精确的对中性,这是避免物品出现壁厚不均、拉伤甚至模具啃伤等缺陷的根本保证。
模架的刚性与稳定性,是模具承受巨大拉伸力的基础!
具体来说,
**辅助与调节装置:实现优化的“智慧”单元**为适应不同材料、不同工艺参数的需求,现代拉伸模具还可能包含诸多辅助装置?
例如,**润滑系统**的通道或储油槽,用于在拉伸时对材料进行有效润滑,减少摩擦与温升。
从实际操作来看,
**气孔或排气槽**,用于排出材料与模具型腔间的空气,防止因气垫作用导致的物品变形或缺陷!
在带有**液压或气动压边**的模具中,还集成了复杂的压力控制与执行机构,以实现压边力的动态优化调节;
换个角度看,
,拉伸类模具是一个设计精巧、结构严谨的系统工程;
从决定最终形态的凸模凹模,到控制成型过程的压边圈,再到保障运行精度的模架与导向部件,以及各类辅助装置,每一个组成部分都不可或缺。它们共同构成了金属拉伸成形的精密骨架!
落实到具体场景中,
随着材料科学、精密加工科技以及数字化仿真技术的进步,拉伸模具的设计与制造正朝着更高效、更智能、更耐用的方向演进,持续推动着金属成形技术迈向新的高度;
关于拉伸类模具组成部分能聊的还很多,这篇先说到这儿。后面会继续分享实际项目里遇到的一些特殊情况和处理办法,有疑问的可以留言交流。
如若转载,请注明出处: